
独立 · 注明来源 · 制造优先
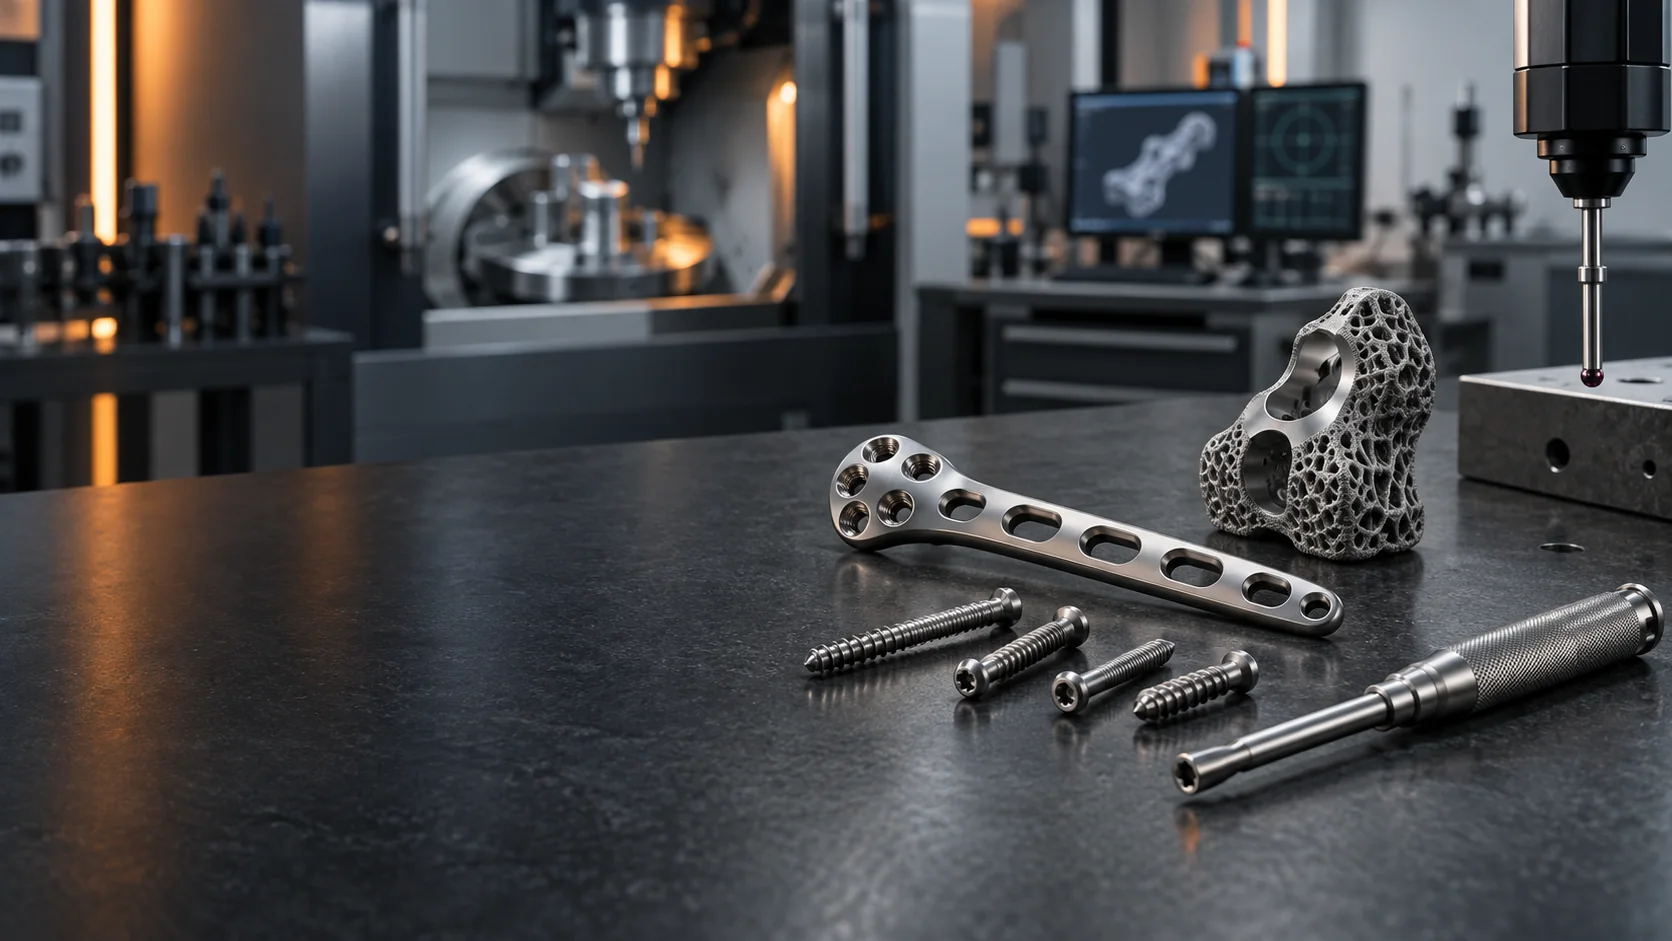
接骨板将看似简单的外形变成了一道密集的制造难题:薄壁曲面截面、多个螺钉接口、边缘状态、表面要求,以及零件制造过程的完整记录。
常见工艺类别多轴铣削加表面处理
关键界面接骨板轮廓、孔、螺纹及螺钉就位特征
证据材料、版本、过程检验与最终检验记录
法规起点针对具体器械的分类及适用的控制要求
为什么这种几何形状难以加工
接骨板可能同时具有自由曲面、变化的厚度、间距很近的孔以及特定方向的螺钉接口。工件装夹必须支撑零件,同时不能使薄壁区域变形或阻碍加工可达性。多次装夹的工艺可以成功,但基准转换和累积误差必须事先规划,而不是到最终检验时才发现。
机加工只是其中一层
毛刺控制、倒棱、表面粗糙度、清洗和搬运,可能与名义几何尺寸同样重要。制造流转卡应让每次交接都清晰可见,以免合格的机加工特征因不受控的表面处理而受损,或在外协工序之后被混料。
检验策略
检验应服从功能。决定钢板与骨骼贴合度、螺钉轨迹或装配兼容性的特征,需要合适的基准结构和测量方法。光学系统和三坐标测量机(CMM)可以与量具和表面检测方法互补;没有任何一种仪器能回答所有问题。
无关联的产品示例
Arthrex公开推广髌骨板系统,并在其官网上提供具体产品信息。MBB引用该来源是为了说明这一类别真实存在且可检索,而不是复制专有图纸或代表该产品。当前的产品和法规信息以制造商和FDA来源为准。
继续浏览医疗制造地图
主要来源与核实
当前的法规、产品和公司事实以官方来源为准。MBB 最后一次检查这些链接是在 2026年9月28日。
独立教育参考:Machine Blue Book与Arthrex、FDA、ISO或本页提及的任何制造商均无关联。相关名称仅作描述性使用,并链接至一手来源。本资料不构成医疗、法律、法规或临床建议,也不推荐任何器械用于患者诊疗。