
獨立 · 附來源連結 · 以製造為本
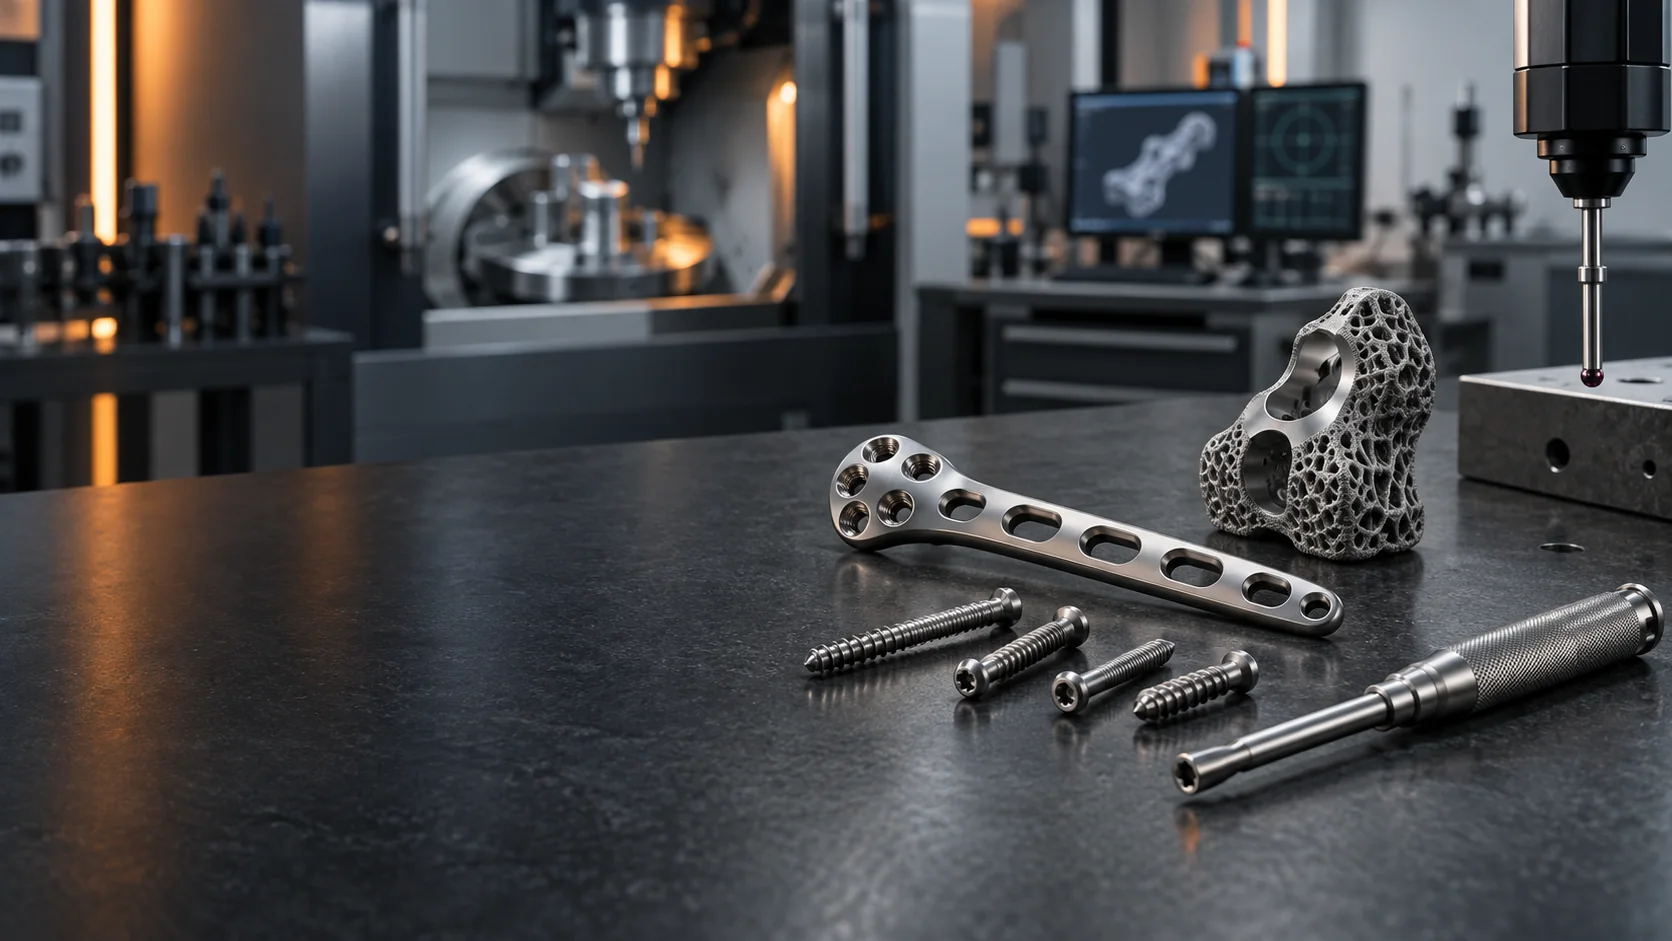
骨螺釘將多個功能介面壓縮在極小的零件上。螺紋幾何、尖端形狀、起子槽嚙合、材料狀態與表面完整性必須相互配合——而且必須維持可追溯。
製程選擇依設計而定
車削、螺紋旋風銑、滾牙、銑削、研磨與二次精加工各有其用武之地,取決於螺絲設計與材料。製程由圖面、預期效能與經確效的路徑決定;沒有通用的「骨螺絲機」。
微小特徵會放大製程問題
隨著特徵尺寸縮小,刀具磨耗、毛邊、偏心與搬運損傷的影響更顯著。驅動槽幾何可能需要銑削、拉削、放電加工或其他方法。螺紋檢驗可能結合光學方法、功能性量規與尺寸量測。
材料與表面狀態
只有材料名稱是不完整的。規格、批號、材料狀態、供應商佐證,以及任何熱處理或表面處理製程,都必須保存紀錄。表面處理與清洗應作為具有允收標準的受控製程來管理,而不是當成無人過問的最後步驟。
買方應索取什麼
請詢問供應商品質系統的範圍、必要時的製程確效做法、特殊製程管制、校正系統、不合格品處理與追溯格式。若表面處理或清洗由協力廠商執行,請詢問識別與狀態如何在交接後維持不變。
繼續瀏覽醫療製造地圖
主要來源與查證
目前的法規、產品與公司事實以官方來源為準。MBB 最後一次檢查這些連結的日期為 2026年9月28日。
獨立教育參考資料: Machine Blue Book 與 Arthrex、FDA、ISO 或本頁提及的任何製造商均無關聯。文中名稱僅作描述用途,並連結至原始資料來源。本資料不構成醫療、法律、法規或臨床建議,亦不推薦任何器材用於病患照護。